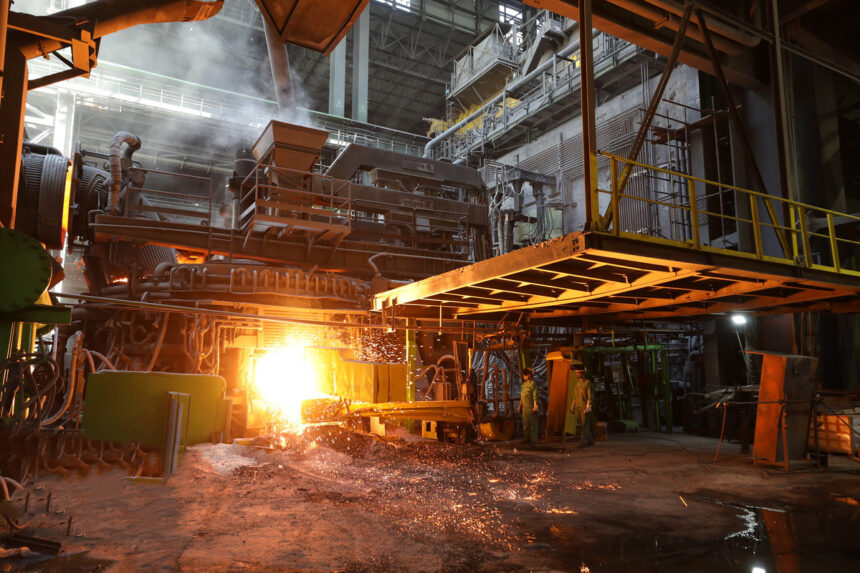
به گزارش اختصاصی دمیرنیوز، تولید نخستین ذوب فولاد مبارکه در شهریورماه ۱۳۷۰ با کوره شماره ۴ کلید خورد و در نهایت در چهارم مهرماه همان سال، اولین کوره قوس الکتریکی این مجموعه بهصورت رسمی افتتاح شد. واحد فولادسازی و ریختهگری مداوم فولاد مبارکه در زمان تأسیس، با ظرفیت طراحی ۲.۴ میلیون تن تختال در سال برنامهریزی شده بود. با این حال، در دهههای بعد، این مسیر با اجرای طرحهای توسعهای متعدد و بهرهگیری از فناوریهای نوین تکمیل شد و با ایجاد زنجیرهای پیوسته از تولید فولاد مذاب تا ریختهگری و محصولات نهایی، ظرفیت تولید به ارقام کنونی ارتقا یافت.
فناوری کوره قوس الکتریکی؛ موتور محرک ذوبسازی در فولاد مبارکه
ناحیه فولادسازی و ریختهگری مداوم به عنوان حیاتیترین بخش زنجیره تولید فولاد مبارکه، وظیفه تبدیل مواد اولیه به فولاد مذاب را بر عهده دارد. در این فرآیند، آهن اسفنجی تولیدشده در واحد احیا به همراه قراضه و سایر مواد افزودنی وارد کورههای قوس الکتریکی میشود. طبق توضیحات مدیر تولید ناحیه فولادسازی، کوره قوس الکتریکی نقطه آغاز تولید فولاد مذاب است و ذوب تولیدشده در این مرحله، پیش از ورود به فرآیند ریختهگری، باید از نظر دما و آنالیز شیمیایی در متالورژی ثانویه به استانداردهای مورد نیاز برای تولید گریدهای مختلف فولادی برسد.
گذار از واحد «استرینگ» به متالورژی ثانویه؛ تحول در دقت شیمیایی
در دوران راهاندازی اولیه کورههای قوس الکتریکی، هنوز فناوریهای متالورژی ثانویه به شکل امروزی در این مجتمع وجود نداشت و فرآیند آمادهسازی ذوب با استفاده از واحد «استرینگ» انجام میشد. در آن مقطع، ذوب پس از رسیدن به شرایط اولیه دما و آنالیز در کوره، به واحد استرینگ منتقل میشد تا با اعمال دمش از کف و حفظ شرایط حرارتی، توزیع مواد افزودنی و شرایط ریختهگری فراهم شود. اما با توسعه تدریجی فناوری از سال ۱۳۷۰، واحدهای متالورژی ثانویه یا همان کورههای پاتیلی جایگزین سیستمهای قدیمی (استرینگ) شدند تا فرآیند تولید دقت بسیار بالاتری پیدا کند.
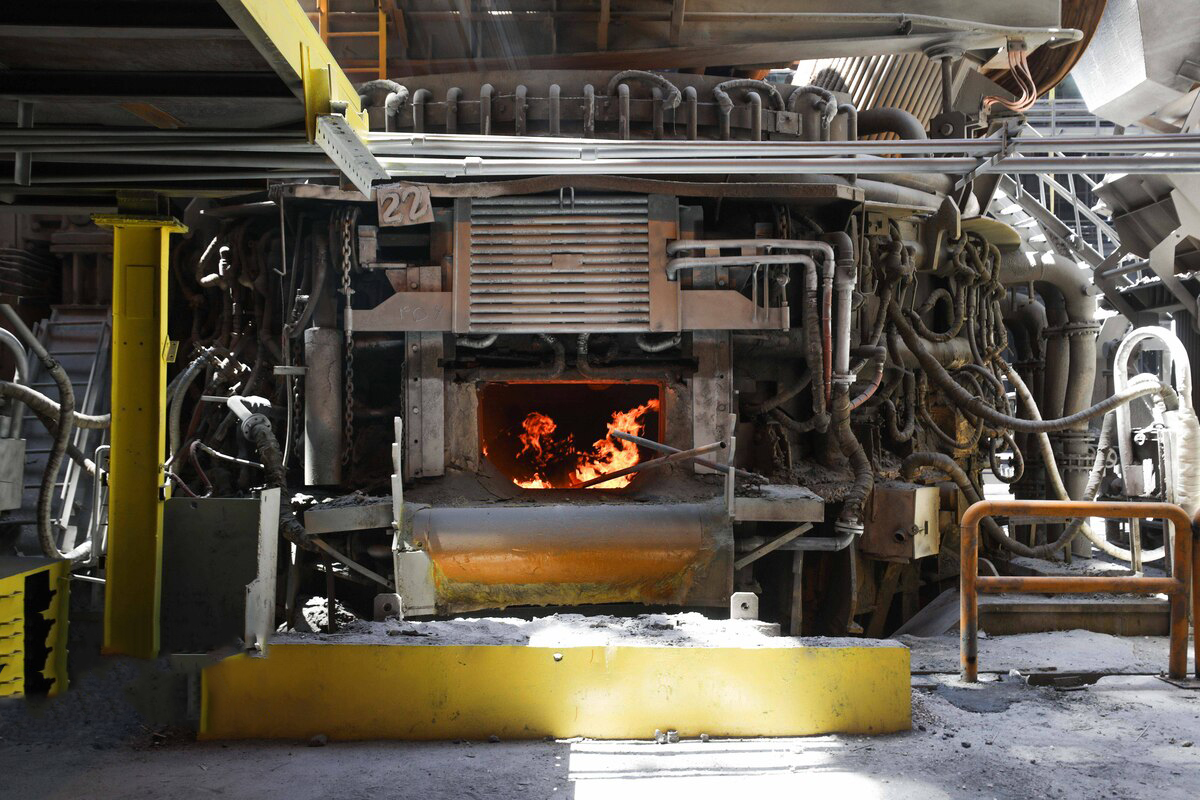
دقت در متالورژی ثانویه؛ تبدیل گروه فولادی به گرید نهایی
امروزه عملیات انجامشده در واحد متالورژی ثانویه، ستون اصلی فرآیند آلیاژسازی است. کورههای قوس الکتریکی بر اساس سفارش مشتری، گروه فولادی اولیه را تولید میکنند که پس از تخلیه، به واحد متالورژی ثانویه منتقل میشود تا عملیات دقیقسازی شیمیایی و حرارتی روی آن صورت پذیرد. در این مرحله، با افزودن عناصری همچون وانادیوم، نیوبیوم، آلومینیوم و سایر عناصر دقیق، همزمان با اعمال دمش از کف پاتیل و استفاده از قوس الکتریکی در پاتیل، همگنسازی و تنظیم دما انجام میشود. این فرآیند موجب میشود تا ذوب نهایی دقیقاً متناسب با «گرید فولادی» سفارش داده شده آمادهسازی و در نهایت برای مرحله ریختهگری ارسال شود.